Сколько стоит конусная дробилка для обогащения золота?
Соблюдение требований национальной политики Хилирисаси (Hilirisasi) требует не просто выполнения квот по добыче сырья; оно требует радикальной реструктуризации затрат на первичную и вторичную переработку. При оценке реальных финансовых затрат дробильного комплекса вопрос «сколько стоит» никогда не ограничивается только первоначальной ценой оборудования. Ключевой показатель — общая стоимость на тонну готового агрегата и ее последующее влияние на эффективность последующего извлечения золота. Чтобы успешно работать в условиях местных требований по переработке, операторы должны рассматривать стадию вторичного дробления как главный фактор, определяющий рентабельность.
Преодоление туфового брекчия на Северном Сулавеси
Механическая надежность при постоянных нагрузках определяет общую стоимость владения за 5 лет, а не первоначальная скидка на слабо спроектированную машину.
В недавнем проекте золотодобывающего рудника на Северном Сулавеси в процессе эксплуатации столкнулись со значительными объемами туфового брекчия твердостью по шкале Мооса 6,8. Местные недорогие конусные дробилки оказались катастрофически непригодными для таких геологических условий: у них происходили разрушительные переломы главного вала в течение 3 месяцев после ввода в эксплуатацию. Заменив эти вышедшие из строя агрегаты на многоконусную гидравлическую конусную дробилку HPT300, объект достиг непрерывного 20-часового суточного рабочего цикла. Тяжелая кованая рама и увеличенные подшипники не показали признаков структурной усталости после 14 000 часов эксплуатации, что доказывает: высокая первоначальная стоимость закупки напрямую компенсирует долгосрочные убытки на техническое обслуживание.
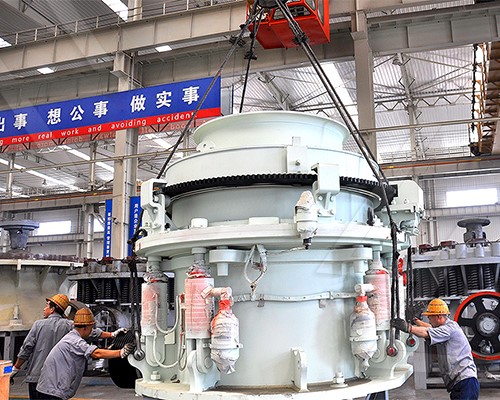
Дробление вместо помола: комплекс производительностью 800 т/ч на Калимантане
Перенос нагрузки по измельчению со шаровой мельницы на конусную дробилку — самый эффективный способ сократить срок окупаемости первоначальных инвестиций.
Анализ крупного золотодобывающего комплекса производительностью 800 т/ч на Калимантане наглядно иллюстрирует эту закономерность. Путем точной регулировки закрытого бокового зазора (CSS) дробилки HPT500 до ровно 12,5 мм размер частиц P80 продукта, поступающего в шаровую мельницу, снизился на 18%. Шаровые мельницы, как известно, работают неэффективно при подаче материала слишком крупного размера. Внедрение этой строгой стратегии «дробление вместо помола» снизило энергопотребление стадии вторичного помола на поразительные 4,2 кВт·ч на тонну. За годовой производственный цикл такой точный контроль размера частиц кардинально меняет финансовую жизнеспособность всего комплекса выщелачивания с сорбцией на угле (CIL/CIP).
| Эксплуатационный показатель | Стандартная восстановленная конусная дробилка | Гидравлическая конусная дробилка Liming HPT500 |
|---|---|---|
| Размер P80 на входе в шаровую мельницу | Базовый / нестабильный | Снижение на 18% |
| Стабильность CSS под нагрузкой | Колеблется, вызывает переразмер подачи | Поддерживает точные 12,5 мм |
| Разница в энергопотреблении при помоле | Базовое потребление | Экономия 4,2 кВт·ч на тонну |
| Стоимость тонны готового агрегата | Высокая (из-за узкого места на помоле) | Оптимизированная и масштабируемая |
Абразивный кремнезем и срок службы футеровок на Суматре
Простои — тихий убийца рентабельности; максимизация времени непрерывной работы износных деталей напрямую защищает маржинальность последующей переработки.
Горные районы на Суматре известны высоким содержанием абразивного кремнезема в золотоносной руде. Восстановленные машины, которые часто закупают, чтобы искусственно снизить первоначальные затраты на оборудование, требуют полной замены футеровок каждые 450 часов. Серия HPT противостоит этой экстремальной абразивности благодаря запатентованным футеровкам из высокомарганцевого сплава Liming (Mn18Cr2). При идентичных абразивных условиях эти прочные футеровки показали подтвержденный срок службы 1150 часов. Утроение срока службы износных деталей сократило ежегодные простои на техническое обслуживание на 15,5 дней, поддерживая полную загрузку комплексов переработки и их непрерывную работу.
Финансовый и технический отчет: серия HPT в золотодобывающих комплексах Индонезии
- Снижение энергопотребления при вторичном помоле: 4,2 кВт·ч на тонну
- Проверенная производительность комплекса на Калимантане: 800 т/ч
- Точка точной калибровки CSS: 12,5 мм
- Допустимая твердость пород: по шкале Мооса 6,8
- Срок службы футеровок из сплава Mn18Cr2 при руде с высоким содержанием кремнезема: 1150 часов
- Достигнутый порог структурной усталости: 14 000 часов
- Технический индекс: LH-HOW_MUCH_OF_THE_GOLD_BENEFICIATION_CONE_CRUSHER-Апрель/2026-Ссылка-#82914
Журнал объекта: соблюдение требований по переработке в рамках политики Хилирисаси
Почему стабильность CSS критически важна для последующих комплексов CIL/CIP? Колебания закрытого бокового зазора приводят к тому, что руда слишком крупного размера минует стадию дробления, экспоненциально увеличивая потребление энергии и скорость износа последующих шаровых мельниц, что в конечном итоге разрушает целевую стоимость тонны готового агрегата.
Почему HPT300 выдерживает работу с туфовым брекчием, когда местные модели ломаются? Прочная конструкция использует толстый кованый главный вал и схему с неподвижным шпинделем, эффективно распределяя дробящие усилия вместо передачи разрушительных изгибающих моментов, которые ломают низкокачественные валы в течение 3 месяцев интенсивной эксплуатации.
Какова реальная финансовая реальность использования восстановленного оборудования на Суматре? Хотя покупная цена выглядит привлекательно, замена футеровок каждые 450 часов создает 15,5 дней скрытых ежегодных простоев, что подрывает цикл окупаемости первоначальных инвестиций и останавливает непрерывное обогащение золота.
Обеспечение маржинальности последующей переработки
Не добившись снижения размера подачи P80 на 18% за счет передового гидравлического дробления, эксплуатация заставляет свои шаровые мельницы принимать на себя огромную механическую нагрузку, что напрямую приводит к невосполнимым энергетическим потерям в размере 4,2 кВт·ч на тонну переработанной руды. Перестаньте создавать дефицит производительности вашего помольного комплекса и немедленно откалибруйте стадии вторичного дробления.
leave a comment